|
塑料袋上激光打孔在这个特殊的应用中,填满了冰淇淋的圆锥甜筒被包装在一种材料中,这种材料由70-80微米厚的纸制作而成,纸的一面涂上了一层大约20微米厚的铝膜。为了便于打开这种包装,制造商打孔穿透纸层的同时保留铝层完全没有被触及到。保留铝层是必需的,它可以维持包装的机械稳定性,同时避免危及到隔离潮湿和氧气的包装功能。 云鼎激光打孔最小孔0.01MM,一秒100个孔。 激光打孔工艺过程。 第一步,详细了解打孔材料及打孔要求。 第二步,模拟实验与检测。 第三步,设计便利、快捷的工装夹具。 第四步,程序设计。 第五步,实施有效的打孔加工及必要的检测。 影响打孔质量的主要参数。 激光打孔的过程是激光和物质相互作用的极其复杂的热物理过程。因此,影响激光打孔质量的因素很多。为了获得高质量的孔,应根据激光打孔的一般原理和特点,对影响打孔质量的参数进行分析和了解。这些参数包括:激光脉冲的能量,脉冲宽度,离焦量,脉冲激光的重复频率,被加工材料的性质。 激光小孔加工,激光打孔加工,激光细孔加工,激光打孔加工,细孔加工,微孔加工,激光打孔 精密激光打孔机是利用激光技术和数控技术设计而成的一种打孔专用设备。 激光打孔机由五大部分组成:半导体激光器、电气系统、光学系统,投影系统和三坐标移动工作台。五个组成部分相互配合从而完成打孔任务。 激光辅助工艺。 为了提高激光打孔的精度,有时需要采用一些辅助的工艺工序和工艺措施, (1)在工件的表面施加一个正向压力,或是在工件的反面装一个低压仓,可有助于打孔过程中清除汽化材料并增加液相的排出。 (2)在工件下面的安全位置装一个光电探测器,可以及时探测到工件穿透与否。 (3)利用液体薄膜或金属铂覆盖工件,能够使孔的锥度减小,并防止液相飞溅。 (4)为了及时防止熔化物积聚在孔里,可以把汽化温度低于被加工材料熔化温度的物质放到被加工工件的后面。 (5)利用激光作为加工工具在工件上打毛孔,再用其它方法达到所需要的精度。目前一般采用的有金刚砂的机械加工,用冲头、金属丝进行孔径精加工,化学腐蚀方法等等。 具有激光功率稳定、光束模式好、峰值功率高、高效率、低成本、安全、稳定、操作简便等特点。 根据小孔的尺寸范围划分为六档: 小孔:1.00~3.00(mm); 次小孔:0.40~1.00(mm); 超小孔:0.1~0.40(mm); 微孔:0.01~0.10(mm); 次微孔:0.001~0.01(mm); 超微孔:<0.001(mm)。 适用材料和行业应用: 激光打孔机工艺对比: 激光打孔与机械钻孔、电火花加工等打孔手段相比,具有显著的优点: 1.打孔速度快,效率高,经济效益好。 2.可获得大的深径比。 3.可在硬、脆、软等各种材料上进行。 4.无工具损耗。 5.适合于数量多、高密度的群孔加工。 6.可在难以加工的材料倾斜面上加工小孔 广泛应用于: 汽车喷油嘴,雾化喷嘴,发动机喷油嘴,喷油嘴,喷气嘴,微孔板,穿孔板,吸音板,微孔过滤器,微孔过滤网,微孔筛,不锈钢过滤网,滤清器,激光打孔网,喷枪喷嘴,细孔穿孔,吸嘴,雾化器,精密模具,航天电子,微晶电路板,滤网滤芯,激光冲孔筛网,微孔滤膜,微孔曝气管, 激光打孔机/精密激光打孔机技术指标: 型号: XH-B200; 技术参数: 激光功率:200W; 激 光 波 长:1064NM; 光斑直径:0.015MM; 脉 冲 宽 度 :0.1MS-20MS; 孔 深 :1.5MM; 瞄 准 定 位 :红光指示(可选CCD监视); 控 制 系 统 :PC或PLC 激光脉冲频率:0.1--300HZ; 工作 台 行程:300×300MM,或定做; 整机耗电功率:10KW; 电 力 需 求 :AC380V/50HZ/30A; 系统外型尺寸:1550×650×1200MM; 冷 却 方 式 :水冷! 企业宗旨:以深入研发激光应用技术为己任,以创造激光行业至臻品质为使命! 企业理念:创造领先,步步领先! 云鼎激光,欢迎各界朋友芥临! 详情请咨询:陈光经理 手机: 13430720970 QQ:1185940817 当一个大规模的甜点包装制造商最初发展打孔处理过程时,明确地说明任何新的方法应当迎合几个重要的标准。首先,打孔过程必须能与现存的生产线集成在一起,在这个现存的生产线中,包装盒是通过传送带以每秒3个的速率来传输。其次,该打孔过程应当向产品中仅添加非常少的单元成本。最后,这种新处理过程不能使纸变色或者引起显而易见的碎屑,因为这会使消费者对食品产生负面的感受。 该包装厂商马上明白现有的机械方法没有一个能满足所有的这些限制。尤其是,没有一个传统的切纸工具能够在高速的传送带上完成这种精确水平的操作。于是该公司转向激光系统开发产品——激光清洗系统,来寻求解决方案。
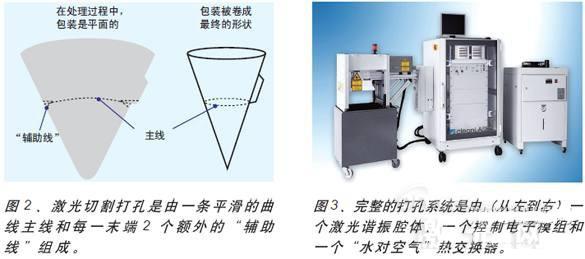
CO2激光器的解决方案 由激光清洗系统发展而来的包装打孔系统将一台相干公司的GEM-100与聚焦光学和二维振镜扫描系统紧密配合在一起。GEM-100是一款输出功率100W的连续激光器,同时它是脉宽可调的,60%~80%占空比的脉宽调制是为了在产品上制造出虚线,而不是连续的实划线。 在处理环节中,纸是平的三角形。激光切割出一个平滑的曲线,同时在每个线末端带有两个额外的“辅助线”(以帮助在精密正确的点处开始撕口)。在这张纸被卷成最终的圆锥筒状并用胶水粘好后,这种打孔形成的曲线就变成了一条直线。 传送带的速度大约是1米/秒并且保持不变,扫描器会补偿这种运动,并在产品移动时进行切割。既然激光功率是固定的(只有激光的占空比是变化的,峰值功率是不变的),所以扫描速度是唯一的作用变量。如果切口太深或太浅,那么可以改变扫描速度来重新优化该处理过程。 激光器需要考虑的事项 激光清洗系统选择CO2激光器应用在这种应用中,因为它的10.6微米输出波长容易被纸吸收,同时被铝高反射。这使得完全切割穿透纸层而保留铝层未被触及更加简单容易。 相干公司的GEM-100激光器具有特别的优势。首先,它的折叠波导结构使得它非常紧凑(相对于它的输出功率而言),由于空间是一个主要考虑因素。其次,它给予的±3%功率稳定性充分地低于±5%所需要的处理窗口之内。稳定性指标是通过高效的水冷系统减少了谐振腔的热变形来达到的,GEM-100也有一个长的谐振腔,可以维持大量的同时发生的纵模,进一步将由于任何模式变化所带来的功率浮动降低到最小。 该激光器的长折叠腔与专利的光学设计带来了好的光斑模式质量,这消除了光斑中较低功率边的功率突高,这种功率突高会烧焦而不是切割纸张。另一种避免烧焦的因素是快速的脉冲上升和下降时间。这种类型的激光器上升时间自然是快速的,但是下降时间不得不通过气体的混合与压力来控制,在GEM-100激光器中, 这些已经被特别地优化进而给予了短的脉冲下降时间,因而消除了会导致烧焦的在功率上的长拖尾。 作为结论,激光打孔已经使包装制造商增强了消费者对他们产品的体验,同时并没有实质性地增加生产成本。用非激光的方法去实现该处理过程将是不切实际的,只有CO2激光器能够实现这种必需的结合:输出特性、物理特点和使得该应用成功的全部成本。
|