|
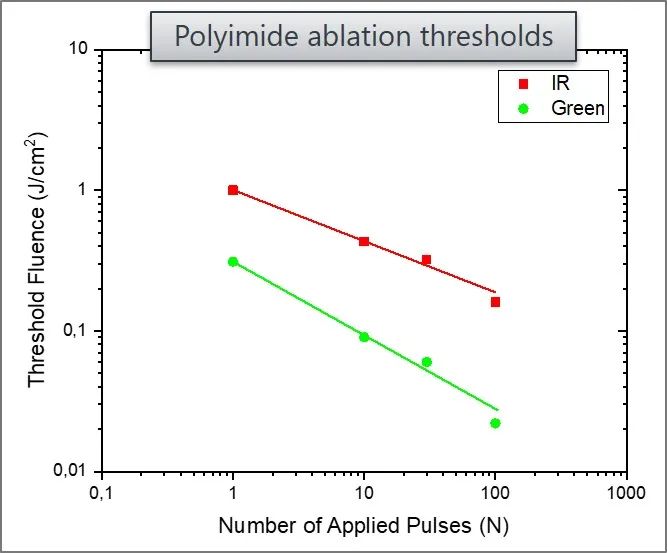
飞秒激光器高质量切割飞秒激光器高质量切割 多年以来,激光器一直在诸多行业中用于加工聚合物。尽管可能难以避免熔化和形成其他热影响区 (HAZ),但是众所周知,超短脉冲 (USP) 激光器能够经受住挑战。为了进一步了解 PI 和 PET 的 USP 加工,研究人员在我们的应用实验室使用 Spirit 100 W 高功率飞秒激光器,在红外 (IR)基波 (1030 nm) 和绿光二次谐波 (515 nm) 波长(50 W 平均功率)下进行了全面的烧蚀现象研究。研究包括确定单脉冲和多脉冲照射的烧蚀阈值(包括确定所谓的“累积系数”),以及应用此信息来开发并优化采用单次和多次方法的全切割工艺。我们使用两种波长 ~17 μm(1/e2 直径)的焦点光斑大小,确定了 1-100 个脉冲的固定光束(冲击)照射的阈值。为了区分任何阈值对热积聚的依赖性,我们还在各种脉冲重复频率 (PRF) 下进行了试验,从 1 Hz 到 2 MHz。实验中使用的样品是从 Creative Global Services Inc.(加拿大安大略省纽马基特)采购的各种厚度的 PI 和 PET 薄片。图 1 中标绘了在Spirit 激光器的 1 MHz 标称 PRF 下,1-100 个红外和绿光波长脉冲的 PI 烧蚀阈值。 图 1:聚酰亚胺的单脉冲和多脉冲烧蚀阈值。 对于两种波长,我们发现,随着施加的脉冲数量增加,烧蚀阈值急剧下降。这是激光材料加工中的一种已知现象,原因是由较低能量脉冲形成的材料缺陷。在单脉冲烧蚀研究中,此类缺陷通常不是可见的对材料的真实“损伤”,但是它们确实会细微地修改材料,以至于后续同样(低)能量的脉冲能够造成损伤,即可检测的烧蚀特征。阈值下降的幅度与施加的脉冲数量以累积系数为特征,更低的值对应于更急剧的阈值下降。下表 1 总结了 Spirit 激光器在两种波长下的 PI 和 PET 的阈值和累积系数。 上一篇激光切割不锈钢板切割不好怎么处理下一篇激光切割技术 |